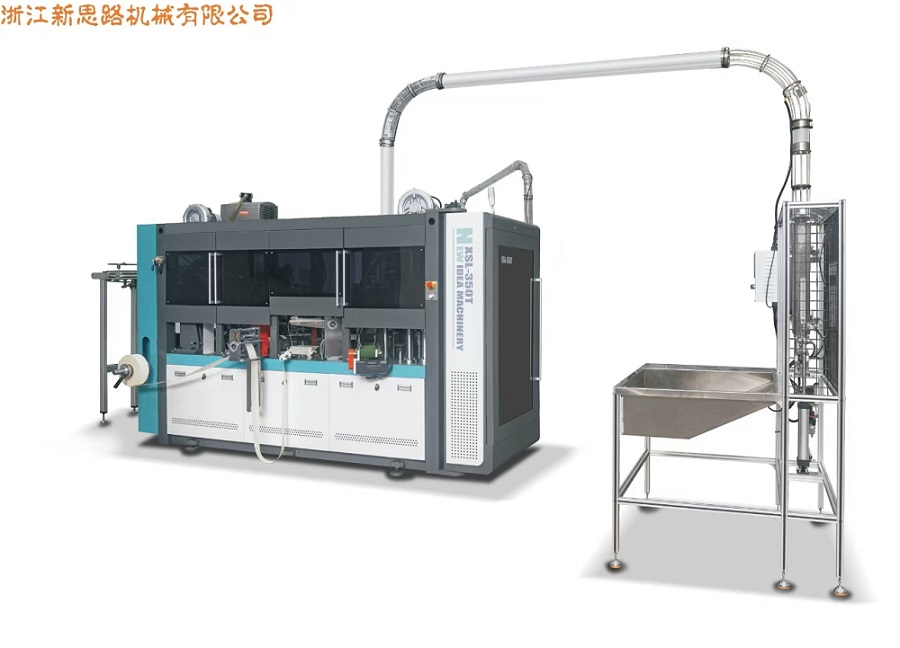
Perėjimas prie pluoštinių maisto produktų pakuočių sukėlė precedento neturintį spaudimą gamintojams tiekti dubenėlius, kurie būtų struktūriškai patikimi, vizualiai vienodi ir suderinami su šiuolaikinėmis barjerinėmis dangomis. TheXSL-2000S / XSL-2000F salotų dubens / kvadratinio popieriaus dubens mašinasprendžia šią poreikių konvergenciją, naudodama dviejų modelių formavimo platformą, kuri atskiria apvalių dubenėlių gamybą nuo kvadratinių dubenų gamybos, kartu dalijantis pagrindine perdavimo, valdymo ir higienos inžinerija. Šiame straipsnyje nagrinėjama mašinos techninė architektūra, medžiagų suderinamumas, techninės priežiūros logika ir integravimo būdai, o gamybos inžinieriams ir pakavimo strategams siūloma struktūrizuota nuoroda įvertinti, ar platforma atitinka didelės apimties, tvarumu grindžiamas maitinimo paslaugas.
- Kodėl pluošto pagrindu pagamintų dubenėlių paklausa keičia gamybos prioritetus
- Dviejų modelių logika: apvalios ir kvadratinės dubens formavimas
- Techninė architektūra ir judesių valdymas
- Higienos inžinerijos ir techninės priežiūros prieinamumas
- Medžiagų suderinamumas ir barjerinis veikimas
- Integracija su movos ir tikrinimo sistemomis
- Veiklos ribos ir veiklos realybė
- Dažnai užduodami klausimai
1. Kodėl pluošto pagrindu pagamintų indų paklausa keičia gamybos prioritetus
Maisto paslaugų operatoriai keičia struktūrinius gatavų patiekalų pakavimo būdus. Reguliavimo spaudimas vienkartiniams plastikams ir vartotojų pirmenybė kompostuojamoms ir perdirbamoms medžiagoms paspartino plastikinių dubenėlių pakeitimą kartoninėmis alternatyvomis salotų baruose, debesų virtuvėse ir greitojo aptarnavimo tinkluose. Popierinių dubenėlių formatai dabar sudaro vis didesnę išsineštų maisto pakuočių dalį, o pasaulinė popierinių dubenėlių rinka iki 2030-ųjų pradžios turėtų plėstis maždaug 6,5 % per metus [nuoroda:0]. Šis išplėtimas nėra tiesiog apimties istorija; Tai specifikacijos istorija, nes pluoštiniai dubenys turi veikti tokiomis sąlygomis, kaip anksčiau plastikas buvo tvarkomas be priekaištų.
Salotų dubenys nustato tam tikrus inžinerinius apribojimus. Jie reikalauja pakankamai tvirtumo, kad būtų atsparūs deformacijai, kai užpildyti tankiais, drėgnais ingredientais. Jiems reikia barjerinių sluoksnių, kurie apsaugotų nuo drėgmės migracijos ir alyvos dėmių nepakenkiant perdirbimui. Jie turi efektyviai susidėti logistikos tikslais ir švariai atskirti greitųjų linijų tankinimo metu. Be to, jie vis dažniau pateikia prekės ženklo grafiką, reikalaujančią tikslaus siūlės formavimo ir matmenų pakartojamumo. Gamybos komandoms,XSL-2000S / XSL-2000F salotų dubens / kvadratinio popieriaus dubens mašinaplatforma patenka į šį kraštovaizdį ne kaip įprasta puodelio formavimo priemonė, o kaip į dubenį orientuota sistema su skirtingomis apvaliomis ir kvadratinėmis konfigūracijomis.
2. Dviejų modelių logika: apvalios ir kvadratinės dubens formavimas
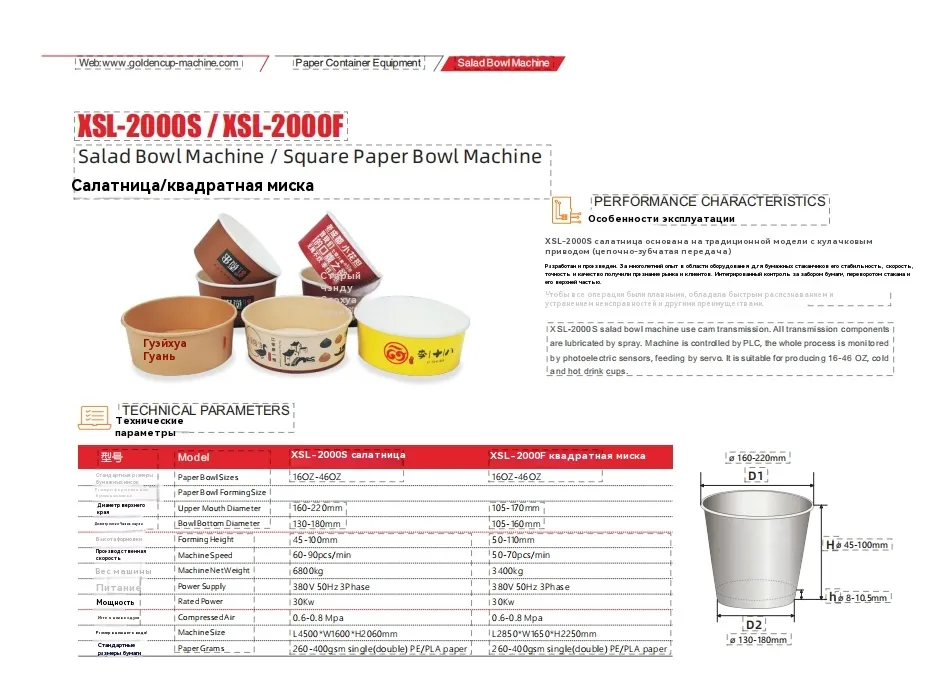
Platforma sudaryta iš dviejų modelių variantų, kurie turi bendrą valdymo ir perdavimo pagrindą, tačiau skiriasi formavimo geometrija. XSL-2000S yra sukonfigūruotas apvaliems salotų dubenims, tinka 160–220 mm formavimo dydžiams viršutiniame burnos skersmenyje ir 130–180 mm apatiniame skersmens, o formavimo aukštis 45–100 mm. XSL-2000F yra kvadratinio dubenėlio konfigūracija, kurios viršutinis žiočių skersmuo yra 105–170 mm, apatinis – 105–130 mm, o formavimo aukštis – 50–110 mm. Abu variantai skirti 16–46 uncijų talpos juostai, kuri dominuoja salotų, grūdų dubenėlio ir patiekalų ruošimo pakuotėse.
Šis dviejų modelių metodas yra svarbus, nes atliekant tolesnius veiksmus kvadratiniai dubenys ir apvalūs dubenys nepakeičiami. Kvadratiniai formatai maksimaliai padidina tūrinį efektyvumą transportuojant ir pateikiant lentynose, o apvalūs formatai dera su įprastomis dangtelių atsargomis ir apskrito ištraukimo įrankiais. Gamybos aukštas, aptarnaujantis kelis klientus arba meniu programas, turi naudos iš vienos mašinų šeimos, kurią galima sukonfigūruoti bet kuriai geometrijai, neatkuriant visos veiklos logikos aplink nepažįstamą platformą.
Bendros platformos charakteristikos
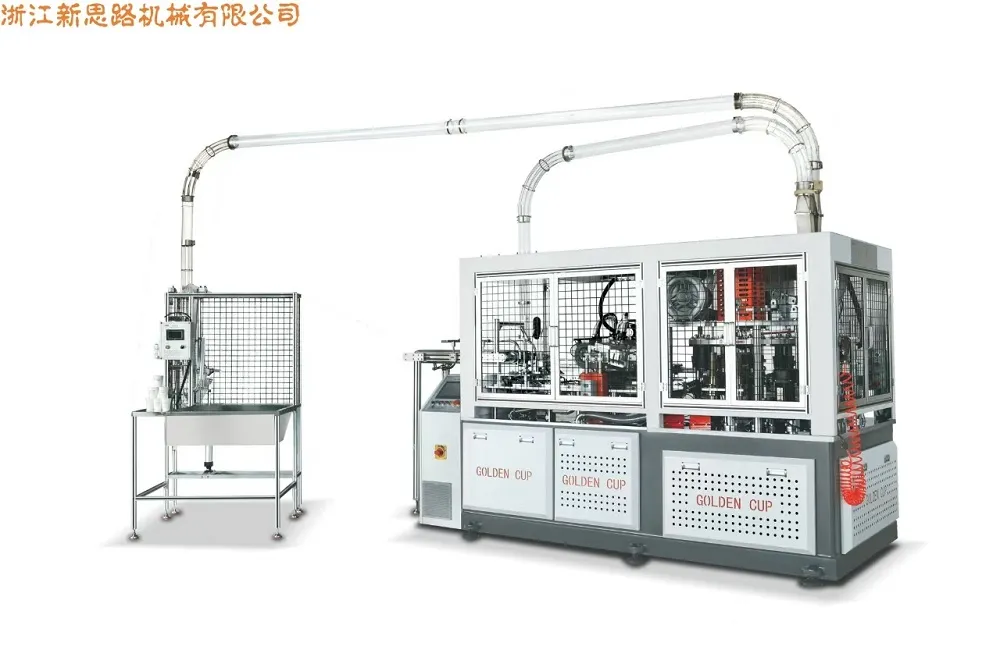
- Stalinio kompiuterio stiliaus struktūrinis atskyrimasizoliuoja formavimo formą nuo transmisijos bloko, išlaikydama gaminio zoną atskirtą nuo suteptų mechaninių komponentų [nuoroda:1].
- Uždara perdavimo sistemasėdi po stalo rėmu, su automatiniu tepimu ir statinės tipo indeksavimo mechanizmu sklandžiam indeksavimo judėjimui [nuoroda:2].
- Valdymas PLC pagrindusu fotoelektriniu sekimu ir servo padavimu palaiko kartojamus formavimo ciklus ir sumažina rankinį įsikišimą koreguojant dydį [nuoroda: 3].
3. Techninė architektūra ir judesių valdymas
Mašinos judėjimo architektūra sukurta aplink kumšteliu varomą transmisiją su išilgine veleno pavara. Kumštelinė transmisija yra apgalvotas pasirinkimas formuojant dubenį, nes jis sukuria mechaniškai sinchronizuotą ruošinio padavimo, išankstinio formavimo, galutinio formavimo ir išstūmimo seką, nepasikliaujant vien elektroniniu kiekvienos ašies laiko nustatymu. Rezultatas yra ritmas, kuris yra mechaniškai apibrėžtas ir todėl mažiau jautrus nedideliems servo atsako svyravimams ilgų gamybos procesų metu.
Servo padavimas reguliuoja popieriaus ruošinio įvedimą, o fotoelektrinis sekimas stebi iš anksto atspausdinto popieriaus registraciją. Šis derinys ypač tinka dubenims, ant kurių yra prekės ženklo grafika arba užtvaros dangos. Kai atspausdintas raštas dreifuoja, fotoelektrinė sistema aptinka nuokrypį, o servo tiekimas pakoreguoja ruošinio padėtį prieš formuojant. Valdymo sistema šias funkcijas sujungia į vieną PLC sąsają, leidžiančią operatoriams reguliuoti formavimo parametrus ir stebėti gedimų sąlygas iš vieno skydelio, o ne koordinuoti atskirus posistemius.
Pagrindiniai judesiai ir valdymo elementai
- Kameros perdavimas:mechaniškai sinchronizuota formavimo seka su išilgine veleno pavara.
- Statinės tipo indeksavimas:sklandus ir patvarus pertraukiamas judesys formų stalui.
- PLC valdymas:centralizuotas parametrų valdymas ir gedimų diagnostika.
- Servo maitinimas:tikslus ruošinio padėties nustatymas, ypač registruotam spaudiniui.
- Fotoelektrinis sekimas:nuolatinis registracijos stebėjimas gamybos metu.
4. Higienos inžinerijos ir techninės priežiūros prieinamumas
Gaminant su maistu besiliečiančias pakuotes, higiena nėra apdaila, taikoma linijos gale; tai yra mašinos geometrijos savybė. Platformos darbalaukio stiliaus struktūra sukuria fizinį formavimo formos srities ir perdavimo sistemos atskyrimą. Popieriaus dulkės ir pluošto likučiai, susidarę formuojant, lieka gaminio zonoje, o sutepti kumšteliai, velenai ir indeksavimo mechanizmai lieka uždaryti apačioje. Šis atskyrimas sumažina tepalų patekimo į produkto srautą riziką ir supaprastina valymą, nes operatoriai nevažinėja aplink atviras mechanines jungtis.
Automatinis transmisijos komponentų tepimas dar labiau padeda planuoti techninę priežiūrą. Vietoj rankinio tepimo intervalų, kurie priklauso nuo operatoriaus disciplinos, uždaroji transmisija gauna tepalą per kontroliuojamą sistemą. Įrenginiams, dirbantiems keliomis pamainomis, tai sumažina kintamumą, atsirandantį dėl rankinių techninės priežiūros grafikų, ir laikui bėgant transmisija veikia stabiliau.
Į priežiūrą orientuotas dizaino pasirinkimas
- Formos prieinamumo formavimas neišardant transmisijos gaubto.
- Uždaryti tepimo taškai sumažina popieriaus dulkių ir pluošto šiukšlių poveikį.
- Statinės indeksavimas sumažina smūginę apkrovą, palyginti su kai kuriomis pertrūkių pavarų alternatyvomis.
- PLC diagnostika sutrumpina trikčių šalinimo laiką, nustatydama gedimų vietas ir sąlygas.
5. Medžiagų suderinamumas ir barjerų veikimas
Įrenginys priima vieno PE, dvigubo PE ir PLA dengto popieriaus atsargas, kurių diapazonas yra 260–400 GSM abiejuose modelių variantuose. Šis medžiagos langas yra svarbus, nes jis apima praktinį dubens pritaikymo spektrą. Lengvesnės apatinės serijos košės tinka sausam arba minimaliai drėgnam turiniui, o sunkesnės tešlos ir dvigubos PE arba PLA dangos palaiko salotas su padažais, grūdų dubenėlius su padažais ir atšaldytus patiekalų ruošimo formatus, kurie palaiko nuolatinį drėgmės spaudimą siūlei ir dugno spinduliui.
PLA dengtas popierius tampa vis aktualesnis, nes prekės ženklai ieško kompostuojamų barjerinių sprendimų, kurie derėtų su pluošto atkūrimo srautais. Mašinos formavimo parametrus galima reguliuoti, kad atitiktų šiek tiek kitokias PLA slydimo ir šilumos reakcijos charakteristikas, palyginti su polietilenu. Gamintojai, vertinantys perėjimą nuo PE prie PLA, turėtų patvirtinti formavimo temperatūrą, išlikimo laiką ir siūlės slėgį konkrečioje popieriaus žaliavoje, kurią jie ketina naudoti, nes dangos chemija skiriasi tarp tiekėjų, o mašinos PLC leidžia saugoti receptus kartotiniams keitimams.
| Specifikacija | XSL-2000S (apvalus salotų dubuo) | XSL-2000F (kvadratinis popierinis dubuo) |
|---|---|---|
| Popierinių dubenėlių dydžiai | 16 uncijos – 46 uncijos | 16 uncijos – 46 uncijos |
| Viršutinis burnos skersmuo | 160 – 220 mm | 105 – 170 mm |
| Apatinis skersmuo | 130 – 180 mm | 105 – 130 mm |
| Formavimo aukštis | 45 – 100 mm | 50 – 110 mm |
| Mašinos greitis | 60 – 90 vnt/min | 50 – 70 vnt/min |
| Mašinos grynasis svoris | 680 kg | 3400 kg |
| Maitinimas | 380 V 50 Hz 3 fazių | 380 V 50 Hz 3 fazių |
| Nominali galia | 30 kW | 30 kW |
| Suslėgtas oras | 0,6–0,8 MPa | 0,6–0,8 MPa |
| Mašinos dydis | L4500 × P1600 × A2060 mm | L2850 × P1650 × A2250 mm |
| Popieriaus gramai | 260–400 GSM (viengubas / dvigubas PE / PLA) | 260–400 GSM (viengubas / dvigubas PE / PLA) |
6. Integracija su movos ir tikrinimo sistemomis
Dubens formavimo mašina retai veikia kaip izoliuota sala brandžioje gamybos įmonėje. Platforma palaiko prijungimą prie XSL-1500TW rankovių aplikatoriaus, leidžiančio gaminti dvigubos arba banguotosios sienelės dubenėlius [nuoroda: 4]. Dvigubų sienelių konstrukcija pagerina izoliaciją ir konstrukcijos tvirtumą, o banguotos sienelės geometrija padidina šilumines savybes ir išskirtinį lytėjimo paviršių, kurį prekės ženklai naudoja siekdami aukščiausios kokybės pozicijos. Galimybė pridėti įvorę aplikatorių pasroviui reiškia, kad ta pati formavimo platforma gali aptarnauti tiek vienos sienelės, tiek dvisienių gaminių linijas, nedubliuojant pagrindo formavimo turto.
Taip pat galima integruoti papildomą vizualinį patikrinimą, kad būtų galima automatiškai nustatyti kokybę [nuoroda:5]. Vizuali apžiūra ypač vertinga dubenims su atspausdinta grafika arba kritiniais matmenų nuokrypiais, nes tai gali reikšti siūlių nesutapimą, dangos praleidimus arba matmenų poslinkį, kol gatavi dubenys pasiekia pakuotę. Operacijų, tiekiančių maisto paslaugų tinklus su griežtomis pakuotės specifikacijomis, atveju šis tikrinimo sluoksnis užtikrina dokumentuotą kokybės įrašą, o ne pasikliauja tik periodišku rankiniu mėginių ėmimu.
Toliau pateikiami suderinamumo būdai
- XSL-1500TW rankovių aplikatorius:perkelia vienos sienos formavimą į dvigubų arba banguotų sienų gamybą.
- Vizualios apžiūros modulis:automatinis matmenų ir spausdinimo nuokrypių aptikimas.
- Išskyrimo ir skaičiavimo sąsajos:suderinamas su standartine tolesnio tvarkymo įranga.
- PLC receptų saugykla:palaiko greitą keitimą tarp dubens dydžių ir medžiagų specifikacijų.
7. Veiklos ribos ir veiklos realybė
Paskelbti XSL-2000S greičio skaičiai rodo, kad mašinos greičio diapazonas yra 60–90 vienetų per minutę, o rinkodaros medžiaga nurodo iki 120 konteinerių per minutę tam tikromis sąlygomis [nuoroda: 6][nuoroda: 7]. Skirtumas yra svarbus gamybos planavimui. Didesnis skaičius gali atspindėti optimizuotą medžiagą, idealias formavimo sąlygas arba konkrečią konfigūraciją, o 60–90 vnt/min diapazonas yra praktiškas veikimo diapazonas. Inžinieriai, vertinantys platformą, turėtų vertinti žemesnę ir vidutinę diapazoną kaip realų planavimo pagrindą ir patvirtinti tikrąjį pralaidumą pagal savo specifinį popieriaus kiekį, dubens geometriją ir dangos tipą.
XSL-2000F kvadratinė konfigūracija turi atskirą 50–70 vnt/min greičio diapazoną. Kvadratinis formavimas įveda papildomų geometrinių apribojimų, palyginti su apvaliu formavimu, nes kampų spinduliai ir plokščios šoninės sienelės reikalauja skirtingo medžiagos srauto ir siūlės valdymo. Sunkesnis mašinos grynasis svoris – 3 400 kg F variantui ir 680 kg S variantui – atspindi tvirtesnę formavimo struktūrą, reikalingą kvadratinei dubens geometrijai. Šie skirtumai nėra trūkumai; tai yra inžineriniai kompromisai, kuriuos gamybos komandos turėtų susieti su savo faktiniu produktų asortimentu prieš pradėdamos konfigūruoti.
Veiklos vertinimo kontrolinis sąrašas
- Medžiagos patvirtinimas:patvirtinkite, kad pasirinktas popierius ir danga patenka į 260–400 GSM diapazoną ir vieno / dvigubo PE arba PLA suderinamumo langą.
- Įrankių keitimas:planuokite formų ir formavimo įrankių keitimus, kai keičiate dubens dydžius arba apvalius ir kvadratinius modelius.
- Oro tiekimo stabilumas:palaikyti 0,6–0,8 MPa suslėgtą orą, kad būtų palaikomas nuoseklus formavimas ir išmetimas.
- Energijos infrastruktūra:patikrinkite 380 V 50 Hz trifazį maitinimą ir 30 kW vardinę galią.
- Tolesnis sinchronizavimas:Patvirtinkite, kad įvorės uždėjimo ir tikrinimo moduliai yra nustatyti pagal faktinį išėjimo greitį, o ne teorinį maksimalų.
8. Dažnai užduodami klausimai
Koks pagrindinis skirtumas tarp XSL-2000S ir XSL-2000F?
Ar mašina gali naudoti PLA dengtą popierių nekeičiant techninės įrangos?
Kaip mašina palaiko dvigubų sienelių dubens gamybą?
Kokius priežiūros reikalavimus turėtų numatyti operatoriai?
Ar galima vizualiai patikrinti spausdinto dubens kokybės kontrolę?
Išvada: platforma, sukurta atsižvelgiant į pluoštinių dubenėlių gamybos realijas
Perėjimas nuo plastikinių prie pluoštinių maisto pakuočių nėra paprastas medžiagų apsikeitimas. Tam reikia suformuoti platformas, kurios galėtų apdoroti barjeru dengtą popierių, išlaikyti matmenų discipliną ilgomis eksploatavimo sąlygomis ir integruoti su paskesniu įvorėmis bei tikrinimu nesukuriant naujų kliūčių. TheXSL-2000S / XSL-2000F salotų dubens / kvadratinio popieriaus dubens mašinareaguoja į šias realijas pasitelkdama dviejų modelių architektūrą, kuri dalijasi valdymo logika, higienos atskyrimu ir medžiagų suderinamumu apvalių ir kvadratinių dubenėlių formatuose. Gamybos aplinkoje, kur dubens geometrijos lankstumas yra toks pat svarbus kaip neapdorotas greitis, platforma suteikia struktūriškai nuoseklų pradinį tašką, o ne vienos paskirties puodelio formuotoją, pritaikytą kitam darbui.
Gamintojai, vertinantys šią platformą, turėtų pradėti nuo aiškaus savo produktų asortimento, medžiagų specifikacijų ir paskesnės įrangos žemėlapio. Mašinos PLC receptūros, modulinės movos ir tikrinimo parinktys bei gaminio zonos atskyrimas nuo perdavimo zonos palaiko etapinį pritaikymo kelią. Kadangi pluošto pagrindu pagaminti salotų dubenys ir toliau išstumia plastiką maitinimo ir mažmeninės prekybos kanaluose, formavimo sistemos, kuri gali vystytis keičiantis formatui ir dangos pažangai, vertė išliks pagrindinė gamybos strategijos dalis.
Inžinierių komandoms, siekiančioms suderinti formavimo galimybes su tvarumo tikslais ir didelės apimties maitinimo paslaugų specifikacijomis, kitas žingsnis yra tiesioginis techninis pokalbis.Auksinė taurėpalaiko taikomųjų programų inžinerinius išteklius, kad palaikytų medžiagų bandymus, įrankių konfigūraciją ir integravimo planavimą tiek XSL-2000S, tiek XSL-2000F variantams. Nesvarbu, ar reikalaujama apvalaus dubens pralaidumo, kvadratinio dubens tūrio efektyvumo, ar kombinuotos linijos su įvorėmis ir vizualine apžiūra, platformos architektūra sukurta taip, kad ją būtų galima konfigūruoti, o ne perstatyti.
Susisiekite su mumisaptarti dubens formavimo reikalavimus ir paprašyti pritaikytos konfigūracijos peržiūros.
Susisiekite su mumis